Artykuł sponsorowany
Jak zaprojektować element ze stali nierdzewnej pod laser, żeby montaż w kuchni nie wymagał przeróbek
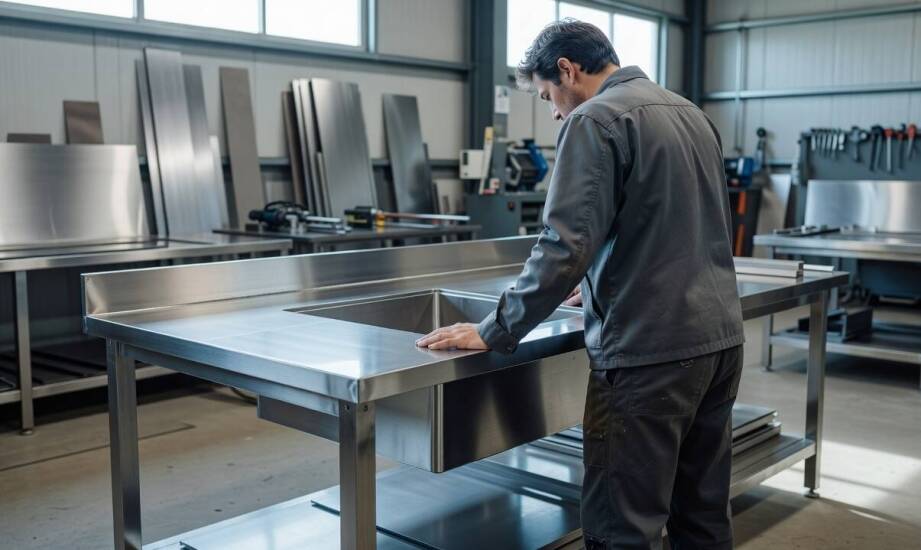
Detal ze stali nierdzewnej wygląda bezbłędnie na ekranie komputera oraz w dokumentacji rysunkowej. Sytuacja zmienia się podczas montażu w kuchni gastronomicznej, gdy gotowy element okazuje się za duży lub za mały o zaledwie kilka milimetrów. Nierówne ściany, specyficzny układ płytek ceramicznych czy nietypowe umiejscowienie przyłączy sprawiają, że standardowe wymiary rzadko pasują do rzeczywistych warunków. Niedopasowanie ujawnia się dopiero na miejscu, zmuszając ekipę do siłowego osadzania sprzętu lub odsyłania go do warsztatu. Zabudowa przestrzeni wokół szachtów wentylacyjnych czy wnęk o nieregularnych kątach szybko obnaża braki w pomiarach. Prawidłowo poprowadzony proces produkcyjny zaczyna się znacznie wcześniej, a jego fundamentem jest uwzględnienie środowiska pracy już na etapie programowania wycinarki.
Jak przygotować dane projektowe przed cięciem blachy?
Uruchomienie maszyny tnącej wymaga precyzyjnego zdefiniowania wymiarów bazowych, rozmieszczenia otworów montażowych, minimalnych promieni narożników oraz stref przeznaczonych pod spoiny. Konwersja modelu przestrzennego na płaskie rozwinięcie blachy wymusza uwzględnienie grubości materiału w strefie zagięcia. Promienie wewnętrzne w stali nierdzewnej muszą zapobiegać koncentracji naprężeń materiału podczas formowania krawędzi. Otwory technologiczne trzeba zaplanować z wyprzedzeniem, aby po wycięciu detal był natychmiast gotowy do dalszej obróbki bez konieczności ręcznego nawiercania. Precyzyjne określenie stref pod spoiny pozwala uniknąć nakładania się materiału i powstawania naddatków w kluczowych miejscach łączeń.
Luz montażowy rzadko opiera się na sztywnych wartościach liczbowych. Odpowiednia tolerancja pozostaje zależna od wybranego stopu materiału, grubości arkusza, parametrów samej maszyny tnącej oraz wymaganej klasy jakości cięcia. Projektant musi uwzględnić również zachowanie metalu podczas późniejszych operacji warsztatowych. Spawanie metodą TIG generuje wysoką temperaturę, która powoduje naturalny skurcz termiczny łączonych fragmentów. Zwiększenie luzu o przewidywaną wartość tego skurczu sprawia, że docelowy wymiar produktu zostaje zachowany. Kolejność obróbki decyduje o tym, czy detal wejdzie na swoje miejsce bez szlifowania krawędzi. Najpierw następuje wycięcie rozwinięcia, następnie formowanie przestrzenne, a cały proces zamyka ostateczne szczotkowanie powierzchni.
Dlaczego dokładne wycinanie skraca proces montażu?
Niestandardowe zabudowy kuchni gastronomicznych wymagają ścisłego powiązania pomiarów z procesem wytwarzania. Wyeliminowanie długiego łańcucha przesyłania plików między odległymi podwykonawcami znacznie przyspiesza realizację. Błąd na etapie programowania bezpośrednio przekłada się na powstawanie nieszczelności w gotowym meblu. W przypadku okapów gastronomicznych niedoskonałości powodują niepożądane zastoiny osadów tłuszczowych oraz skroplonej pary wodnej. Z kolei w stołach roboczych i basenach zlewowych luki przy krawędziach blatu utrudniają codzienne mycie, stwarzając idealne środowisko do rozwoju mikroorganizmów. Przepisy sanitarne wymagają stosowania powierzchni łatwych w dezynfekcji, dlatego fizyczna ciągłość stali odgrywa tu kluczową rolę. Poprawnie zaprojektowany detal ogranicza konieczność poprawek i gwarantuje uzyskanie w pełni higienicznych blatów roboczych. Szafki przelotowe czy okapy trapezowe wymagają perfekcyjnego dopasowania kanałów wentylacyjnych, ponieważ drobne odchylenia zaburzają ciąg powietrza.
Producent wyposażenia gastronomicznego Belmag, działający w Karwianach koło Wrocławia, realizuje niestandardowe projekty dla branży restauracyjnej. Praktyka warsztatowa potwierdza, że przemyślane cięcie laserem we Wrocławiu i ścisła kontrola nad procesem produkcyjnym minimalizują liczbę błędów przy końcowej instalacji. Element trafia do lokalu w formie gotowej do użytku, co eliminuje potrzebę uciążliwego dopasowywania z użyciem szlifierki na zapleczu.
Nowoczesna obróbka blach nierdzewnych służy przede wszystkim jako narzędzie precyzyjnego dopasowania elementów do trudnych warunków architektonicznych. Technologia wycinania uwalnia swój pełny potencjał dopiero w momencie, gdy wykonawca trafnie przewidzi tolerancje, skurcz spawalniczy oraz specyfikę pracy w gastronomii. Połączenie poprawnego wymiarowania, starannego łączenia krawędzi i gładkiego wykończenia decyduje o odporności wyposażenia na codzienne zużycie. Wymagające środowisko profesjonalnej kuchni bezbłędnie weryfikuje jakość wykonania detali, a solidnie spasowane komponenty zapewniają ciągłość pracy lokalu przez wiele lat intensywnej eksploatacji.
Kategorie artykułów
Polecane artykuły

Jak czytać natężenie ruchu i profil odcinka, by oszacować realny kontakt z billboardem

Koszulki z nadrukiem na zamówienie - idealne na wieczory tematyczne i imprezy
Proces projektowania CAD a efektywność drutowego elektrodrążenia
