Artykuł sponsorowany
Jak odciąg pyłu wpływa na precyzję i przestoje grubościówki
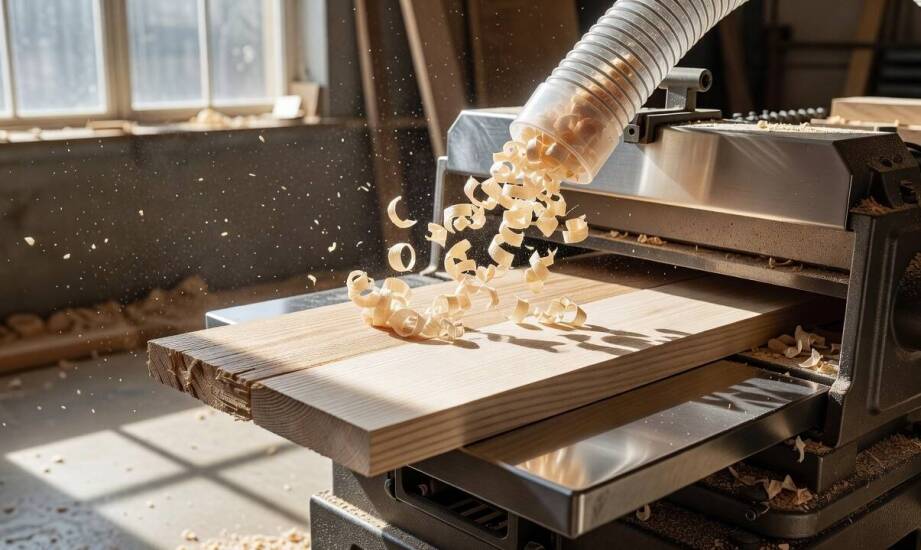
W małym zakładzie stolarskim zachowanie powtarzalności wymiarowej to podstawa rentowności całego biznesu. Zdarza się, że poprawnie ustawiona maszyna po kilku przepracowanych seriach zaczyna gubić parametry, wyrzucając deski o różnej grubości na końcach i na środku. Winą bardzo rzadko jest sama mechanika i konstrukcja ciężkiego urządzenia żeliwnego. Najczęściej za ten stan odpowiada pył osiadający na elementach roboczych, uciążliwe wibracje wywoływane przez zapchany system odciągowy oraz drobne zaniedbania w codziennej obsłudze strefy obróbki. Te z pozoru błahe czynniki nawarstwiają się z każdą kolejną godziną pracy, niwecząc precyzję i wymuszając niepotrzebne przestoje na dodatkową kalibrację. Zrozumienie relacji między czystością sekcji nożowej a stabilnością podawania deski pozwala wyeliminować większość poważnych błędów obróbczych.
Wpływ odciągu na jakość powierzchni i silnik
Niewydolny system odprowadzania wiórów bezpośrednio zaburza docelowe parametry pracy urządzenia. Zapychanie głównych kanałów sprawia, że część trocin i drobnego pyłu uderza o osłonę i wraca do strefy roboczej maszyny, zamiast trafiać prosto do centralnego silosu lub worków filtracyjnych. Osiadanie zanieczyszczeń na dolnych stołach ślizgowych oraz stalowych rolkach dociskowych wywołuje nierównomierny kontakt z przesuwanym materiałem. Gdy wprowadzana deska napotyka na twardy opór w postaci zbitego urobku, zmienia się kąt ułożenia drewna względem wału nożowego i jakość powierzchni natychmiast spada. Zamiast gładkiej i równej płaszczyzny, na tarcicy pojawiają się poprzeczne pręgi, rysy i głębokie wyrwy.
Zaleganie urobku narzuca też układowi napędowemu dodatkową i zupełnie niepotrzebną pracę. Trociny nieodessane skutecznie przez instalację odpylającą stawiają fizyczny opór nożom skrawającym. Skutkuje to odczuwalnie zwiększonym poborem prądu i rosnącym obciążeniem silnika głównego oraz całej przekładni posuwu. Brak odpowiedniej drożności odciągu doprowadza z czasem do groźnego przegrzewania się jednostki napędowej. To zjawisko wyraźnie skraca żywotność podzespołów i generuje ryzyko kosztownego postoju serwisowego. Nowoczesne grubościówki do drewna posiadają odpowiednie zapasy mocy produkcyjnej. Ciągła praca w zapylonym środowisku zmusza je jednak do pokonywania sił tarcia, które w optymalnych warunkach po prostu nie mają prawa zaistnieć.
Geometria układu roboczego i gatunki drewna
Objawy rozjechanej geometrii stołów, rolek wprowadzających lub żeliwnych trzewików dociskowych ujawniają się najczęściej w nierównym poborze materiału. Operator zauważa wówczas bardzo wyraźne skoki wymiaru na długości tylko jednej obrabianej deski. Źle wyregulowane wałki pomocnicze w blacie dolnym lub poluzowane śruby mechanizmu podnoszenia sprawiają, że obrabiany element nie przylega stabilnie do płaszczyzny odniesienia podczas przejścia pod wałem. W efekcie noże strugarskie zbierają grubszą warstwę materiału w miejscach słabszego dociśnięcia, co prowadzi do charakterystycznego zjawiska podcięcia końcówek.
Aby zminimalizować takie ryzyko, doświadczeni rzemieślnicy wdrażają stały rytm obsługi technicznej. Po zakończeniu każdej większej serii materiałowej należy połączyć czyszczenie osłon z kontrolą stanu ostrzy i weryfikacją luzów na prowadnicach kolumnowych. Regularne zmywanie nawarstwionej żywicy z rolek ciągnących i smarowanie blatu odpowiednimi środkami poślizgowymi trwale zapobiega kumulowaniu mikrobłędów.
Rodzaj obrabianego surowca narzuca odmienne podejście do ustawień układu podawania. Twardsze gatunki, takie jak wysuszony dąb, jesion czy buk, wytwarzają podczas skrawania niezwykle drobny, sypki pył. Wymagają one precyzyjnego dopasowania prędkości transportu elementu. Przestarzałe dane w instrukcjach często sugerują bardzo szerokie przedziały prędkości posuwu. W praktyce operator dobiera bieg pod konkretny model obrabiarki. Wykorzystuje się na przykład 5,5 lub 8 m/min dla twardego materiału, a 16 m/min przy szybkiej obróbce wstępnej drewna miękkiego. Dłuższa praca na twardej dębinie wymusza częstszą weryfikację całej mechaniki. Drobny pył łatwo penetruje najmniejsze szczeliny i blokuje gwinty śrub podnoszących stół roboczy. Natomiast miękkie, żywiczne drewno sosnowe mocno klei się do blatu, co wymusza z kolei znacznie częstsze czyszczenie powierzchni ślizgowej.
Znaczenie utrzymania ruchu i stabilizacja procesu
Płynna produkcja w profesjonalnym zakładzie stolarskim opiera się na ścisłym zgraniu kilku strategicznych elementów infrastruktury maszynowej. Samo wyregulowanie wałków i noży z pomocą czujnika zegarowego na początku zmiany nie zagwarantuje powtarzalności. Ustawienia te tracą znaczenie, jeśli po kilku godzinach pracy rurociągi odpylające gwałtownie obniżą swoją początkową przepustowość. Przedsiębiorstwo INTERPART Aleksander Tybora, dostarczając maszyny i organizując demontaż zaawansowanych linii produkcyjnych, zwraca uwagę na wagę parametrów towarzyszących. Należy zawsze precyzyjnie dopasować wydajność odciągu stanowiskowego do możliwości skrawających samych obrabiarek.
Utrzymanie stałego i równego wymiaru detalu wymaga traktowania geometrii grubościówki i czystości instalacji odciągowej jako jednego układu połączonego. Ciągłe monitorowanie siły ciągu, systematyczne wydmuchiwanie zanieczyszczeń z przekładni łańcuchowych i dobieranie biegów posuwu do właściwości konkretnej partii tarcicy redukują liczbę odrzutów. Mniejsza ilość desek zniszczonych głębokimi wyrwami przekłada się na realne oszczędności materiałowe, zwiększając przy tym całkowitą przewidywalność procesu obróbki w każdym warsztacie.
Kategorie artykułów
Polecane artykuły

Jak czytać natężenie ruchu i profil odcinka, by oszacować realny kontakt z billboardem

Koszulki z nadrukiem na zamówienie - idealne na wieczory tematyczne i imprezy
Proces projektowania CAD a efektywność drutowego elektrodrążenia
